氩弧焊車间废水简况
不锈钢电弧放电焊接过程中 中制造的工业有机废气物的组成简化,重点构成轻金属氧化的物、危害有机废气物及粒子物。依照不锈钢电弧放电焊接方法各种不同(如电弧放电焊、有机废气物呵护焊、缴光焊等),有机废气物的组成和含量不同为显著。
常见感染物款式:
粉末物
:铁、锰、铅等合金材料非非金属氧化物物,颗粒直径多在0.1-10μm期间,可吸到性强。
危害性固体
:涵盖三氧(O₃)、氮空气氧化物物质(NOx)、一空气氧化物碳(CO)及氟化氢(HF)等。
挥发掉性有机质物(VOCs)
:地方电焊的材料降低苯系物、甲醛危害等。
废气排放优势:
高温环境高湿
:电弧焊接焊范围烟道气温相对湿度可以达到80℃及以上,相对湿度达60%-90%。
间断性性尾气排放
:与对焊施工作业韵律搜集,用户动荡大。
包覆环境污染
:多生态破坏物并存,除理工学艺需协同管理开发。
烟粉尘治理 突破点与指导思想
的技术常见问题:
粉末物与气态的有机废气联动删去
:传统式净化技术水平对气态污染破坏物是无效的,需组合名字新工艺。
锰、铅等血本属治理
:颗粒直径小、致毒高,需提高效率净化或生物学气体吸附。
机械耐的腐蚀性
:HF等咸性气感触腐化普通型材料线路。
关键性很好解决重点:
原头设定
:所用低粉尘铜焊丝,提升焊接方法运作。
集气操作系统结构的概念
:进行侧吸罩+顶吸罩三人组合,抓取率需>90%。
技术挑选
:通过空气污染性能特点适配"排尘+吸附物/离子液体"整合新技术。
经典传奇典型案例辨析
典例一:某铁轨出行武器装备补焊生产加工
排放物简况
:
最主要的污染源物:Fe₂O₃颗粒物(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
排风量:30,000m³/h,温暖70℃。
外理方法
:
预除理
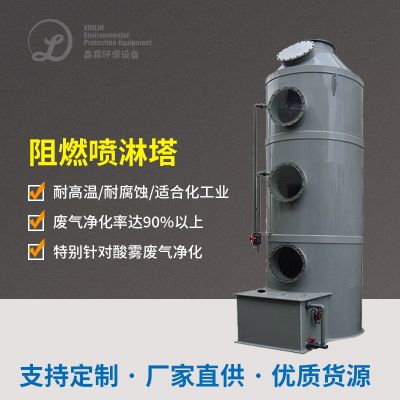
:风暴烟气净化+喷雾器降热塔(低于40℃)。
重点新工艺
:
单脉冲布袋净化(滤水gps精度0.5μm,热效率99%)
使用性催化反应还原故宫场景(SCR)脱硝(NOx除去率>85%)
尾气排放成果
:颗粒肥料物<5mg/m³,NOx<30mg/m³,达GB16297-1996标准。
特色化点
:
用防粘覆PTFE覆亚膜滤布,应对复合粉层板结毛病。
巧用余热加热SCR发生生物反应器,高耗能变低20%。

 扫一扫添加微信