激光焊接工厂的废气简况
焊加工的过程 中诞生的排放物部分错综复杂,注意以及焊烟尘、金属材料硫化物、有危害的其他气体等。选择焊加工施工工艺各种,排放物部分有一些对比分析:
粉尘粉末物
:主耍物质为铁、锰、铬、镍等复合氧化的物,孔径一般而言在0.01-1μm彼此,易漂浮在冷空气中。
有毒乙炔气
:比如O3(O₃)、氮被化合物(NOx)、一被脱色碳(CO)、二被脱色碳(CO₂)等。
甲醛释放性无机物(VOCs)
:一些锡焊加工中施用焊剂或呵护气休是会引发一定量VOCs。
不锈钢焊接的废气具有着下面的特别:
粒度小
:大位置粉末物是指可吸进去粉末物(PM10及PM2.5),对机体的影响大。
盐浓度浮动大
:焊接加工安全作业时有机废气产生量随加工叁数发生变化比较突出。
温度高湿
:的部分对焊烟气温度表较高且带有水蒸汽,增大了处置高难度。
点焊尾气工作存在的问题与要领
进行处理常见问题
颗粒剂物彻底清除速度规定要求高
:电焊焊接烟粉尘颗粒剂很小,传统的收尘环保设备难于更高效气体吸附。
多种多样的污染混用
:需而且除理顆粒物、气态破坏物,工序搭配组合缜密。
喷涂车间功能分区被限
:补焊钳台离心分离或手机移动时,集气操作系统开发构思高难度大。
水耗与执行料工费
:补救模式需照顾功效与生活性。
的关键技術要素
源头治理掌握
:先期按照低废气对接焊文件和工艺设备。
高效化集气模式
:通过药厂车间选址设置科学的局布排风系统化或整体布局排烟系统化。
多用治工院艺
:常需用"预清理+主清理+后清理"的组合起来技艺。
自动化化操作
:表明气体氧浓度智能缓解系统的程序运行技术指标,降低了耗能。
经点情况概述
经典案例一:某中重型自动化机械公司焊结厂房废气排放整冶
工程项目的背景
:
本车间以巨型设备构造件电焊主要,操作弧焊、空气护理焊等很多种加工过程,日访问量所产生有机废气约50kg,有机废气温度因素常达60℃上。
工作方式
:
集气系统的
:主要包括顶吸罩+侧吸罩组合式,切实保障对接焊功位废气捕集器率≥90%。
工作技艺
:
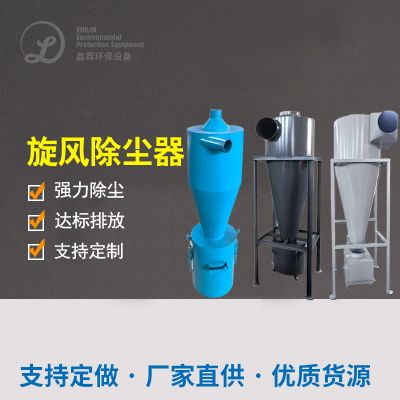
预除理:风暴排尘器去掉大粒子
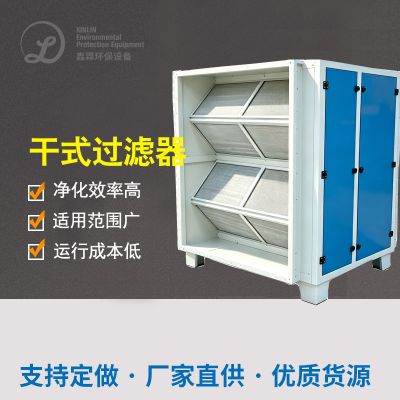
主办理:快速滤筒滤尘器(PTFE履膜过滤材料)
后治疗:特异性炭吸收仪器治疗的残留物气态破坏物
智慧把握
:给出点焊办公工位自动的驻车自动的设定轴流风扇电机转速。
操作特效
:
粒状物排放口浓硫酸浓度<10mg/m³
VOCs取除率>85%
系统软件耗电变低30%

 扫一扫添加微信